
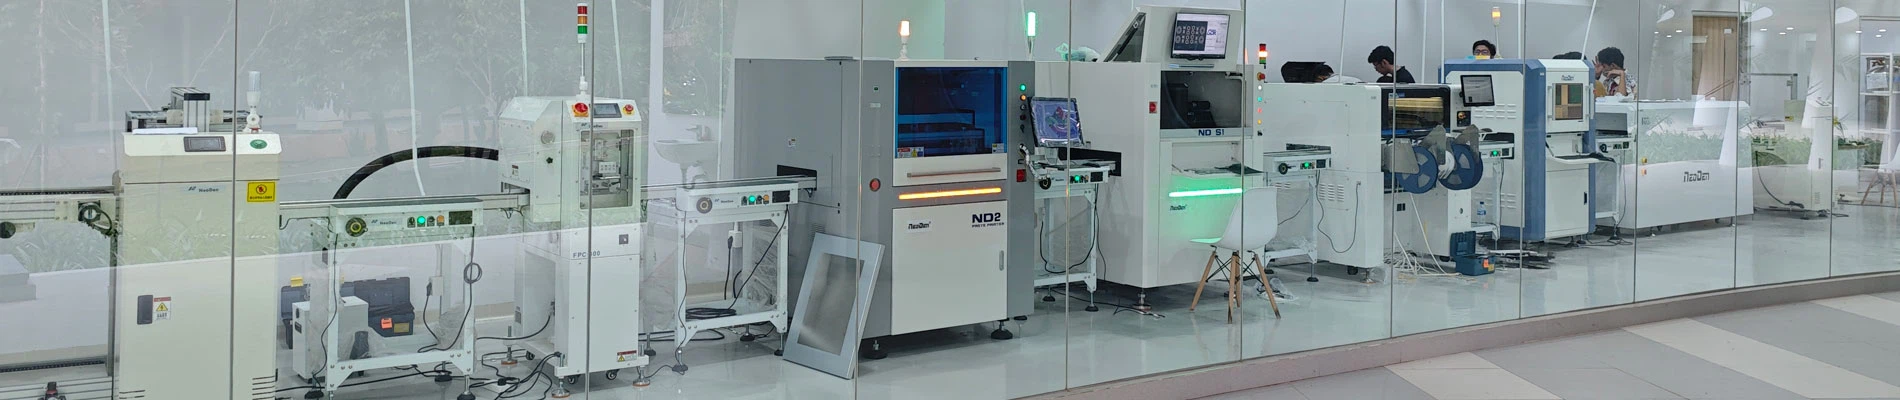
On palju liikelainejootmismasinad. Nende masinate põhikomponendid ja tööpõhimõtted on aga samad. Protsessi põhivarustuseks on konveierlint, mis liigutab trükkplaati läbi erinevate alade, jootmisprotsessis kasutatav jootealus, pump, mis tekitab tegelikke laineid, räbusti pihusti ja eelsoojenduspadi. Jooteaineks on tavaliselt metallisegu.
Flux
Voolu lainejootmise protsessis on esmane ja sekundaarne eesmärk. Esmane eesmärk on puhastada joodetavad osad, eelkõige võimalikud oksiidikihid. Räbusteid on kahte tüüpi, söövitavad ja mittesöövitavad. Mittesöövitavad räbustid vajavad eelpuhastust ja neid kasutatakse madala happesuse korral. Söövitavad räbustid on kiired ja vajavad vähest eelpuhastust, kuid neil on kõrgem happesus.
Eelsoojendus
Eelkuumutamine aitab kiirendada jootmisprotsessi ja hoiab ära termilise šoki.
Puhastamine
Teatud tüüpi räbustid, mida nimetatakse mittepuhasteks räbustideks, ei vaja puhastamist. Nende jäägid on pärast jootmisprotsessi kahjutud. Sageli on mittepuhtad räbustid eriti tundlikud protsessitingimuste suhtes, mis võib muuta need mõnes rakenduses ebasoovitavaks. Teist tüüpi räbustidel on aga vaja puhastusfaasi, kus PCB-d pestakse räbusti jääkide eemaldamiseks lahustite ja/või deioniseeritud veega.
Viimistlus ja kvaliteet
Kvaliteet sõltub õigest kuumutatud temperatuurist ja korralikult töödeldud pinnast.
Jootmise tüübid
Joote valmistamiseks kasutatakse erinevaid tina, plii ja muude metallide kombinatsioone. Kasutatav kombinatsioon sõltub soovitud omadustest. Kõige populaarsemad kombinatsioonid on pliivaba protsesside jaoks mõeldud SAC (tina (Sn) / hõbe (Ag) / vase (Cu)) sulam ja Sn63Pb37 (Sn63A), eutektiline sulam, mis koosneb 63 protsendist tinast ja 37 protsendist pliist. Viimasel kombinatsioonil on kõrge tugevus, väike sulamisvahemik ning kiire sulamine ja tahkumine (st tahke ja sula oleku vahel puudub "plastne" vahemik nagu vanemas 60% Sn/40% Pb sulamis). Kõrgemad tinakoostised annavad jootele suurema korrosioonikindluse, kuid tõstavad sulamistemperatuuri. Teine levinud koostis on 11 protsenti tina, 37 protsenti pliid, 42 protsenti vismutit ja 10 protsenti kaadmiumi. Sellel kombinatsioonil on madalam sulamistemperatuur ja see on kasulik kuumustundlike osade jootmisel. Sulami valikul mõjutavad ka keskkonna- ja toimivusnõuded. Üldised piirangud hõlmavad plii (Pb), kui nõutakse RoHS-i vastavust, ja puhast tina (Sn), kui pikaajaline töökindlus on probleem.
Jahutuskiiruse mõju
Oluline on lasta PCBdel mõistliku kiirusega jahtuda. Kui need jahtuvad liiga kiiresti, võib PCB moonduda ja joote saab mõjutada. Teisest küljest, kui PCB-del lastakse liiga aeglaselt jahtuda, muutuvad PCB-d hapraks ja mõned komponendid võivad saada termiliselt kahjustatud. PCB-sid tuleks jahutada peene veepihusti või õhkjahutusega, et vähendada plaadi kahjustuste taset.
Termiline profileerimine
Termiline profileerimine on trükkplaadi mitme punkti mõõtmine, et määrata jootmisprotsessi ajal selle soojusmuutus. Elektroonikatööstuses aitab SPC (Statistical Process Control) kindlaks teha, kas protsess on kontrolli all, mõõtes tagasivoolu parameetreid, mis on määratletud jootmistehnika ja komponentide nõuetega.
Jootelaine kõrgus
Jootelaine kõrgus on peamine parameeter, mida tuleb lainejootmisprotsessi seadistamisel hinnata. Laine ja keevitatava komponendi kokkupuuteaeg on tavaliselt seatud 2–4 sekundile. Seda kontaktaega juhivad kaks masina parameetrit, konveieri kiirus ja lainekõrgus, ning nende kahe parameetri muutumine toob kaasa kokkupuuteaja muutumise. Lainekõrgust reguleeritakse tavaliselt masina pumba kiiruse suurendamise või vähendamisega. Kui on vaja täpsemat dokumentatsiooni, saab muudatuste hindamiseks ja kontrollimiseks kasutada kontakti aega, kõrgust ja kiirust digitaalselt salvestavat kinnitust. Lisaks võimaldavad mõned lainejootmismasinad operaatoril valida sujuva laminaarse laine või veidi kõrgema rõhuga "tantsu" laine vahel.
