
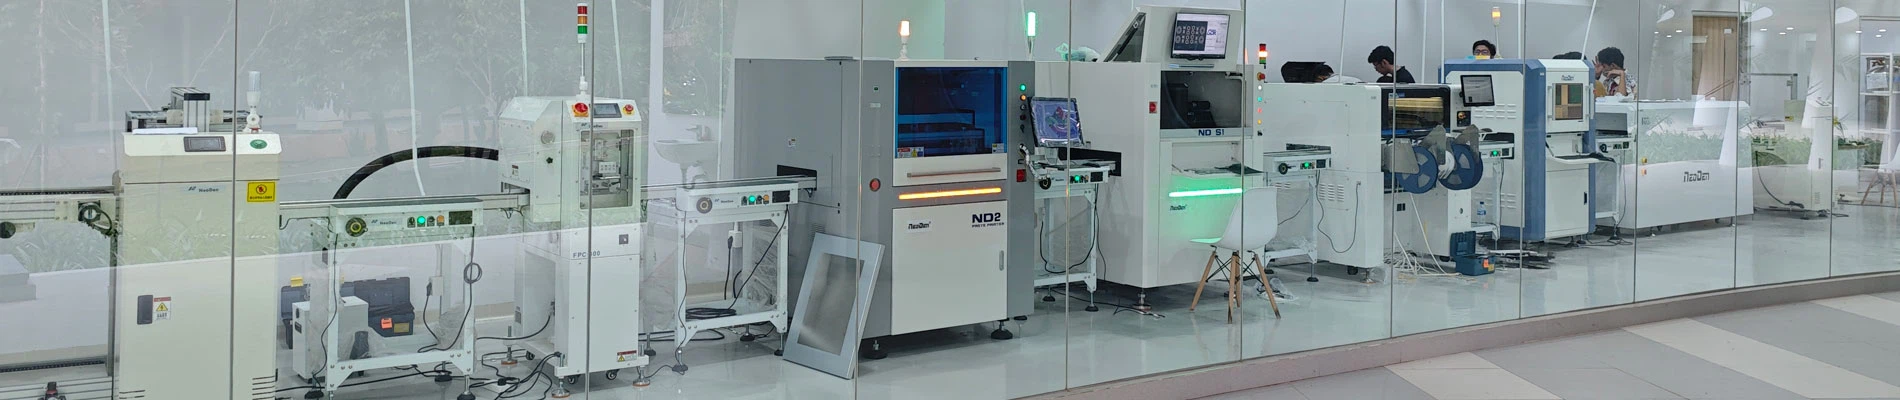
Sissejuhatus
Kaasaegse elektroonikatööstuse (EMS/SMT) valdkonnas arenevad PCB-d kiiresti suurema tiheduse ja miniaturiseerimise suunas (nagu komponendid 01005 ja 008004, aga ka peene helitugevusega BGA-d). Kuna padjandite vahe väheneb, on jootepasta printimiseks vajalik täpsus jõudnud mikromeetrini.
Tööstusstatistika näitab, et kõigist jootevigadest onSMT tootmisliinid, rohkem kui 60% kuni 70% pärinevadjootepasta trükkimineetapp.
Defektide tuvastamiseks tootmise alguses, ümbertöötlemiskulude vähendamiseks ja protsessi tootlikkuse parandamiseks,jootepasta kontrollimise seadmedon muutunud automatiseeritud SMT tootmisliinide kvaliteedikontrolli asendamatuks põhikomponendiks.

Mida SMT SPI seadmed teevad?
1. SPI-d kasutatakse peamiselt jootepasta printimise kvaliteedi kontrollimiseks
SPI-seadmed on spetsiaalselt loodud PCB-de jootepasta kvaliteedi kontrollimiseks pärast printimist. Selle põhiülesanne on teostada morfoloogilist analüüsi ja andmete kvantifitseerimist PCB-padjandite jootepasta kohta, kasutades ülitäpse nägemiskontrolli süsteemi pärast jootepasta printimise lõpetamist ja enne komponentide paigaldamist.
Oluline on märkida, et SPI kontrollib jootepasta printimise tulemusi, mitte elektroonilisi komponente endid.
2. Miks on kontroll pärast jootepasta printimist vajalik?
Traditsioonilise SMT-tootmise korral ei saa visuaalne kontroll või ainult printeri parameetritele tuginemine täpselt mõõta jootepasta kolmemõõtmelist mahtu ja kõrgust. Kui trükiviga on olemas ja seda õigel ajal ei tuvastata, jätkab trükkplaat komponentide paigutuse ja ümberjootmise protsessidega. Probleemid, nagu lühised, hauakivid, ebapiisav jootmine või pärast jootmist tekkivad tühimikud, võivad põhjustada ümbertöötlemiskulude hüppelist tõusu ja isegi plaadi vanarauaks võtmise.
SPI suudab kohe tuvastada järgmised levinud printimisanomaaliad:
- Jootepasta asendi nihe
- Ebanormaalne jootepasta maht (maht liiga suur/madal)
- Ebanormaalne jootepasta ala (ala liiga suur/väike)
- Ebanormaalne jootepasta kõrgus (kõrgus liiga kõrge/madal)
- Jootepasta naelu, sildumine või lokaalne allatrükk/jootmispuudus
Mida varem printimisprobleemid tuvastatakse, seda lihtsam on inseneridel enne komponentide paigutamist trükkplaati puhastada ja uuesti printida või printeri parameetreid kohandada, optimeerides seeläbi kulude kontrolli.
3. SPI roll SMT tootmisliinil
Standardne kvaliteetne automatiseeritud SMT tootmisliini protsess on järgmine:
Jootepasta printer -----> SPI kontrollimise seadmed -----> Vali ja aseta masin -----> Reflow ahi -----> AOI ülevaatus

Kuidas SMT SPI töötab?
Standardse 3D SPI-süsteemi kontrollimise töövoog koosneb tavaliselt neljast etapist.
Track Conve ───► Märgi kaamera joondus ───► 3D rasterskannimine ───► Läbi/Ebaõnnestunud ja teata
1. PCB sisestamine SPI-seadmetesse
PCB sisenebSPI masinautomatiseeritud rööbastee kaudu, kus kinnitus- ja positsioneerimismehhanism kinnitab selle optilise kontrollplatvormi külge.
- Valikujuhend:TheNeoDen S1toetab PCB-de suurusi vahemikus minimaalselt 50 × 50 mm kuni maksimaalselt 500 × 460 mm, plaatide paksusega 0,6–6 mm, hõlmates valdava enamuse tööstusjuhtimis-, autoelektroonika- ja olmeelektroonikaplaatidest.
2. Märkige joondus ja PCB identifitseerimine
Tööstuslik kaamera tuvastab ja joondab trükkplaadil eelseadistatud märgipunktid, parandades transportimisel tekkivaid väiksemaid positsioonihälbeid ja deformatsioone. NeoDen S1 toetab mitme sageli kasutatava märgipunkti (nt Mark 0, Mark 1) määratlemist, võimaldades kiiret optilise joonduse kalibreerimist otse tarkvaraliideses.
3. 3D Vision-Based Solder Paste Data Acquisition
Süsteem kasutab 3D-optilist kaamerat (nt rasterprojektsiooniga 3D-rasterkaamerat), et projitseerida rastermuster skannitavale alale. Kasutades optilise faasinihke ja triangulatsiooni põhimõtteid, jäädvustab see jootepasta pinna kolmemõõtmelise topograafilise teabe. NeoDen S1 pakub samaaegselt nii 2D- kui ka 3D-värvipiltide reaalajas kuvamist, võimaldades mõõtmisandmete intuitiivset visualiseerimist.
4. Kontrollitulemuste ja ravimi omaduste kokkuvõtte andmete väljastamine
SPI-seadmed mitte ainult ei väljasta reaalajas OK/NG tulemusi üksikute padjandite jaoks, vaid koondavad ka täisplaadi andmeid statistilise protsessi juhtimise (SPC) jaoks. NeoDen S1 pakub võimsaid võrguühenduseta SPC- ja SPC-aruannete funktsioone, mis toetavad igakülgsete kontrolliandmete eksporti, sealhulgas mahu-, pindala-, kõrgus- ja nihkevormingud, nagu Excel, JPG ja BMP, hõlbustades kvaliteedi jälgitavust ja protsesside täiustamist.
Mis vahe on 2D SPI ja 3D SPI vahel?
1. Jootepasta kontrollimise seadmeid valides küsivad paljud insenerid sageli: Mis vahe on 2D SPI ja 3D SPI vahel?
| Võrdlusmõõtmed | 2D SPI seadmed | 3D SPI seadmed |
| Nägemistehnoloogia | Ühe/mitme nurga all tasapinnalise kaameraga pildistamine | 3D-raster/struktureeritud valgus |
| Ülevaatuse mõõtmed | Tasapinnaline teave (X/Y-teljed) | 3D ruumiteave (X/Y/Z teljed) |
| Põhilised mõõtmisparameetrid | Katvusala, kuju, tasapinnalise asendi nihe | Kõrgus, maht, pindala, nihe, 3D topograafia |
| Kõrguse mõõtmise võimalus | Puudub (ei saa täpselt määrata jootepasta paksust) | Äärmiselt kõrge (täpsus kuni 1 μm) |
| Defektide tuvastamise määr | Tundub, et puuduvad paksusega seotud defektid, nagu kokkuvarisemine, piikide moodustumine ja õhukesed laigud | Põhjalik tuvastamine; tuvastab täpselt üleliigsest või ebapiisavast mahust põhjustatud jootmisdefektid |
2. Miks pälvib 3D jootepasta kontroll SMT tootmises üha enam tähelepanu?
Traditsioonilistes suurendatud padjaprotsessides võib 2D-mõõtmine vastata põhinõuetele. Kuid kui tegemist on üliminiatuursete komponentidega (nt 01005) või peene sammuga koostudega, on jootepasta kõrguse ja mahu väikesed kõikumised sageli jootmisdefektide peamised põhjused. Paksuse andmeid ei saa ainult kahemõõtmeliste piltide põhjal. Seetõttu on 3D-rasterkaameraga varustatud 3D SPI-seadmed muutunud kaasaegsete kvaliteetsete SMT tootmisliinide tööstusstandardiks.
Mis vahe on SPI-l ja AOI-l?
See on üks levinumaid segaduskohti SMT hangete ja protsesside planeerimisel. Kuigi mõlemad on automatiseeritud visuaalse kontrolli süsteemid, on neil tootmisliinil selgelt erinev roll:
| Võrdlus | SPI (jootepasta kontroll) | AOI (automaatne optiline kontroll) |
| Esmased ülevaatuse eesmärgid | Jootepasta pärast printimist | Pinnapealsed komponendid ja jootekohad pärast paigaldamist |
| Esmane ülevaatuse etapp | Pärast jootepasta printerit, enne paigutusmasinat | Pärast komponentide paigaldamist (taasvoolamise eelne AOI) või pärast uuesti jootmist (taasvoolu AOI) |
| Tüüpilised kontrollikriteeriumid | Maht, pindala, kõrgus, nihe | Visuaalsed vead, nagu puuduvad komponendid, valed komponendid, vastupidine polaarsus, hauakiviga katmine, külmjoodetised ja lühised |
| Peamised funktsionaalsed rollid | Ülesvoolu ennetamine: peatage printimisprobleemid enne komponentide paigutamist, et vähendada ümbertöötlemiskulusid | Allavoolu kvaliteedikontroll: kontrollige lõpliku koostu ja joodetud toodete kvaliteeti |
Järeldus:SPI ja AOI ei välista üksteist; pigem moodustavad nad üksteist täiendava "kahekvaliteedilise kaitseliini".
Kuidas valida SMT SPI seadmeid?
SPI-seadmete hindamisel ja hankimisel on protsessiinseneridel ja hankemeeskondadel soovitatav keskenduda järgmistele aspektidele:
1. Kontrollimeetod: 2D või 3D?
Kui tehas tegeleb PCB-dega, mis sisaldavad peene helikõrguse BGA-sid, QFN-e või mikrokomponente, mis on väiksemad kui 0201, tuleks eelistada 3D SPI lahendusi, mis suudavad mõõta kolmemõõtmelist topograafiat, mahtu ja kõrgust.
2. Kontrollimise täpsus ja kiirus
Pöörake tähelepanu seadmete vaateväljale (FOV), kõrguse mõõtmise täpsusele, korratavusele ja töötlemiskiirusele.
3. PCB suuruse ja paksuse ühilduvus
Veenduge, et seadmete konveierirada katab tehase praegused ja tulevased PCB spetsifikatsioonid. NeoDen S1 toetab trükkplaatide suurusi kuni 500 × 460 mm ja plaadi paksust vahemikus 0,6–6 mm, pakkudes tooriku laialdast kohandatavust.
4. Tarkvara, programmeerimise ja andmehalduse võimalused
Tõhus tarkvara võib oluliselt lühendada uute toodete tutvustamise (NPI) aega. Mõelge, kas seade toetab:
- Gerberi/CAD-andmete kiire import
- Võrguühenduseta programmeerimine ja käsitsi programmeerimine
- SPC andmete analüüs ja mitmes vormingus aruande eksport (Excel/JPG/BMP)
NeoDen S1 SMT SPI süsteemi peamised eelised
3D SPI lahendusena, mis on spetsiaalselt loodud suure tõhususega SMT tootmisliinidele, integreerib NeoDen S1 arvukalt silmapaistvaid funktsioone nii riist- kui ka tarkvara tasemel:
| NeoDen S1 Core eelised | |
| 3D Raster Scan visuaalne tehnoloogia | Kõrge täpsus: 1 μm; toetab 2D/3D tõelist värvi |
| Täismõõtmeline geomeetriliste parameetrite mõõtmine | Maht / pindala / kõrgus / nihe |
| Paindlik ja kiire programmeerimisloogika | Gerberi/CAD-i import, võrguühenduseta/käsitsi programmeerimine |
| SPC andmete põhjalik haldamine | Täieliku jälgitavuse tagamiseks eksportige Excelisse/JPG-sse/BMP-sse |
1. 3D-rasterkaamera visuaalne kontrollisüsteem:Kasutab ülitäpset 3D-rasterkaamerat koos 2D/3D-tõeliste värviliste kujutiste kuvaga, et selgelt ja intuitiivselt reprodutseerida jootepasta tegelikku kolmemõõtmelist morfoloogiat.
2. Mahu, pindala, kõrguse ja nihke täpne tuvastamine:Kõrge tundlikkusega optiline mõõtemootor, mille korratavuse täpsus on alla 1 μm, tuvastab tõhusalt ka kõige haruldasemad mikroskoopilised printimisdefektid.
3. Gerberi, CAD-i ja võrguühenduseta programmeerimise tugi:Toetab Gerberi ja CAD-failide automaatset sõelumist. Koos võrguühenduseta programmeerimisfunktsiooniga saab programmeerimisettevalmistused lõpule viia ilma tootmisliini seadmeid sidumata, maksimeerides tootmisliini kasutust.
4. SPC andmete analüüs ja mitmes vormingus aruandlus:Süsteem sisaldab sisseehitatud võrguühenduseta SPC-funktsiooni, mis võimaldab inseneridel igal ajal juurde pääseda "Anytime Reports"-ile ja eksportida aruandeid ühe klõpsuga Exceli, JPG- või BMP-vormingusse, mis vastab tipptasemel klienditehaste kvaliteedi jälgitavuse nõuetele.
5. Kasutajasõbralik töövoog ja kohandatavad sätted:Nagu kasutusjuhendis kirjeldatud, pakub NeoDen S1 selget samm-sammult juhist:
Define Mark Points ---> Load Inspection Path ---> Set Stencil/Pad Thresholds ---> Select Detection Type --->Käivitage automaatne kontroll
Millised SMT tootmisstsenaariumid sobivad SPI jaoks?
1. Masstootmise PCB automatiseerimine
Kuna tootmismahud suurenevad ja tootemudelid muutuvad sageli, ei ole jootepasta käsitsi visuaalsele kontrollile tuginemine mitte ainult ebaefektiivne, vaid ka kalduvus väsimusest tingitud puudulikele defektidele. 3D SPI tutvustamine võimaldab 100% täielikult automatiseeritud ja kiiret kontrolli.
2. Fine-Pitch ja suure tihedusega PCB koost
Keeruliste plaatide puhul, mis sisaldavad peensammulisi komponente, nagu 01005 SMD-d, BGA-d, CSP-d ja QFN-id, määrab jootepasta printimise järjepidevus otseselt jootmise tootlikkuse. 3D SPI on selliste täppisprotsesside edu tagamiseks oluline varustus.
3. Kaasaegsed tehased, mille eesmärk on nulldefektid ja andmete jälgitavus
Autoelektroonika, meditsiiniseadmete, tööstuslike juhtimissüsteemide ja sideseadmete tootmisel nõuavad kliendid sageli täielikku SPC protsessiandmete jälgitavust. SPI-süsteemide eksporditud kvaliteediandmed on tehase hinnangute ja klientide auditite võtmetegur.
SMT SPI seadmete korduma kippuvad küsimused (KKK)
Q1: Mida SPI tähendab?
V: SPI tähistab jootepasta kontrollimist, mis viitab seadmetele, mis on spetsiaalselt loodud jootepasta kvaliteedi kontrollimiseks pärast SMT-printimise protsessi.
Q2: Mida SPI-seadmed peamiselt kontrollivad?
V: See kontrollib peamiselt kolmemõõtmelisi geomeetrilisi parameetreid, nagu maht, pindala, kõrgus ja jootepasta tasapinnaline asendi nihe pärast PCB printimist.
Q3: Kas 3D-kontroll on SPI jaoks kohustuslik?
V: Mitte tingimata, kuid 3D on trend. 2D SPI saab kontrollida ainult tasapinnalist ala ja asukohta; see ei suuda salvestada kriitilisi kõrguse ja mahu andmeid.
SMT tootmisliinide puhul, mis käitlevad suure tihedusega mikrokomponente, on tungivalt soovitatav kasutada 3D SPI-d.
Q4: Kas SPI-d ja AOI-d saab kasutada vaheldumisi?
V: Ei. SPI kontrollib jootepastat pärast printimist ja toimib protsessieelse ennetava meetmena; AOI kontrollib komponente ja jooteühendusi pärast paigaldamist või jootmist ning toimib protsessijärgse kvaliteedikontrolli meetmena. Need kaks töötavad SMT kvaliteedisüsteemis paralleelselt.
K5: Kuhu tuleks SPI SMT tootmisliinil paigutada?
V: See tuleb asetada pärast jootepasta printerit ja enne paigutusmasinat.
K6: Milliseid põhiparameetreid tuleks SPI-seadmete valimisel arvestada?
V: Soovitame keskenduda: kontrollitehnoloogiale (2D/3D), vaateväljale (FOV), kõrguse mõõtmise täpsusele, korratavusele, töötlemiskiirusele, PCB suuruse ja paksuse ühilduvusele, programmeerimismeetoditele (Gerber/CAD/offline) ning võimalusele genereerida SPC andmearuandeid.

Järeldus
SPI põhiväärtus ei piirdu mingil juhul lihtsalt "defektsete plaatide tuvastamisega"; Veelgi olulisem on see, et see võimaldab protsessiinseneridel enne paigutamist saada täpseid ja mõõdetavaid 3D-printimise andmeid. Kasutades SPC jälgitavuse tagasisidet printeri parameetrite optimeerimiseks, saab võimalikud kvaliteediprobleemid kõrvaldada enne nende tekkimist.
Tutvuge NeoDeni nutikate SMT-lahendustega
Klõpsake NeoDen S1 3D SPI jootepasta kontrollsüsteemi üksikasjalike spetsifikatsioonide vaatamiseks.