
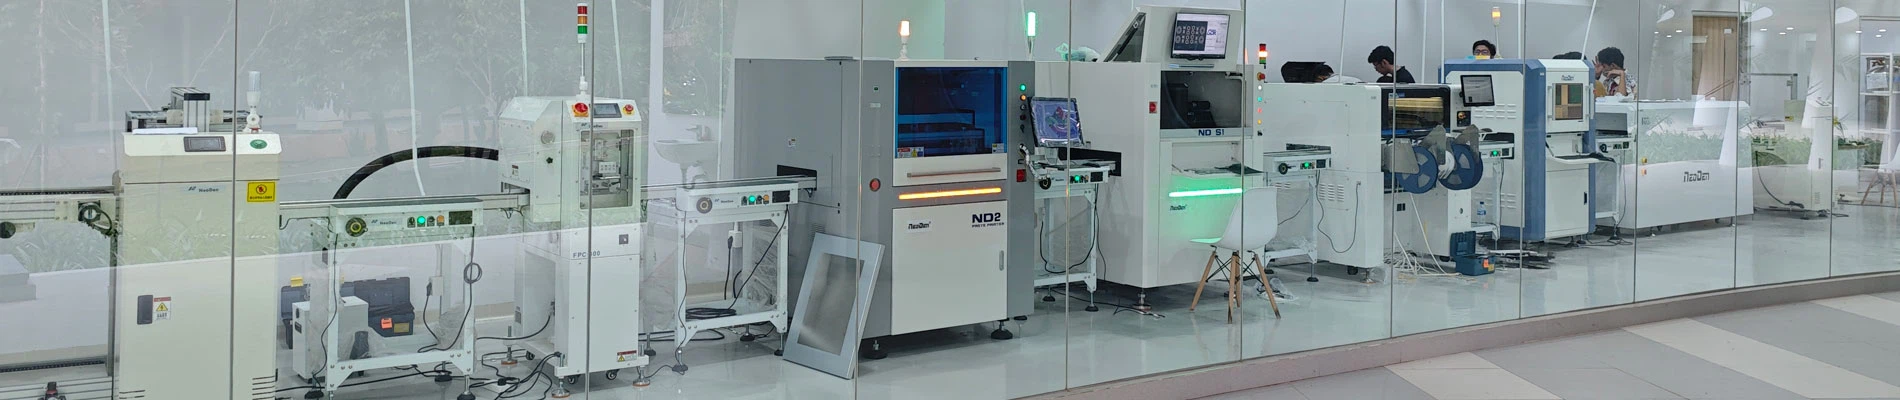
Kuna SMT-tehnoloogia areneb ja küpseb, on erinevate pinnale kinnitatavate komponentide (SMC) ja pinnale kinnitatavate seadmete (SMD) tekkimine ajendanud vastavaid edusamme tagasivõtmise tehnoloogias ja seadmetes, mida nüüd laialdaselt rakendatakse peaaegu kõigis elektrooniliste tootesektorites.
Röövli jootmise protsessivoolu kasutatakse peamiselt komponentide jootmiseks Surface Mount Technology'is (SMT) elektroonikatööstuses. Tüüpiline Hiina protsesside voog on järgmine.

I. Materjali ettevalmistamine ja seadistamine
- Valmistage PCB -d (trükitud vooluahelad) trükitud vooluahelatega.
- Valmistage koostamiseks ette SMD (Surface Mount Seadme) komponendid.
- Valmistage jootepasta, tavaliselt pastakujuline segu joodisulamipulbrist ja voogu.
Ii.JootepastaPrinter Trükkimine
Printige jootepasta PCB padjadele, kasutades terasest võrgusilma.
Terasevõrgu avad joonduvad täpselt PCB -s olevate padjaasenditega, kus SMD komponendid tuleb joodeti.
Selle etapi eesmärk on täpselt rakendada sobiv kogus jootepastat padjadele.
Iii. Komponendi paigutus
Kasutage avalitsema ja kohamasinSMD -komponentide täpselt paigutamiseks PCB padjadele, kus joodipasta on trükitud.
SMT -masina otsik korjab komponendid sööturist või lindist vastavalt programmijuhistele ja asetab need suurel kiirusel ja suure täpsusega määratud positsioonides.
Jootepasta viskoossus hoiab komponente ajutiselt paigas.
IV. Jootekott
See on põhietapp, kus sellele paigutatud komponentidega PCB saadetaksetagasivooluahi.
Ahjus sulatab täpselt juhitav temperatuurikõver joodepasta, võimaldades sellel voolata ja niisutada padjad ja komponendi juhtmed, moodustades jahutamisel usaldusväärsed elektrilised ja mehaanilised ühendused. Tüüpiline tagasivoolukõver sisaldab nelja peamist temperatuuri tsooni:
- Eelsoojendusvöönd:Temperatuur tõuseb järk -järgult, aurustades osa lahustist joodipastas, tagades PCB ja komponentide ühtlase kuumutamise ning vähendades termilist šokki. Temperatuuri tõusu kiirust tuleb kontrollida.
- Pidev temperatuuritsoon: Temperatuur püsib perioodil suhteliselt stabiilne (kuigi see tõuseb jätkuvalt aeglaselt). Selle etapi peamised eesmärgid on:
Aktiveerige voog edasi ja eemaldage oksiidid padjade ja komponentide pindadelt.
Veenduge, et temperatuuril temperatuuride erinevuste tõttu ei ole halva jootmise vältimiseks suurem temperatuurijaotus kogu PCB -s ja suurte/väikeste komponentide vahel.
Laske lahustitel täielikult aurustuda.
- REGROW ZONE:Temperatuur tõuseb kiiresti tipptemperatuurini (jootepasta sulamistemperatuuri kohal, tavaliselt vahemikus 217 kuni 250 kraadi, sõltuvalt joodipastasulamist), põhjustades jootepasta täieliku sulamise (tagasivoolu). Vedelate joodiste märgised padjad ja komponendid juhivad/klemmid, moodustades metallidevahelised ühendid (IMC), et saavutada metallurgilise side. Maksimaalne temperatuur ja aeg (aeg kõrgemal vedelikujoonest) on kriitilised, kuna need peavad tagama piisava sulamise ja niisutamise, ilma et see oleks liiga kõrge või liiga pikk, mis võib komponente või PCB -d kahjustada.
- Jahutustsoon:Sulatatud joode tahkestub ja kõveneb kontrollitud jahutuskiirusega, moodustades tugeva joodise liigese. Jahutuskiirust tuleb kontrollida; Liiga aeglane võib põhjustada karedaid liigeseid ja jämedate terade struktuuri; Liiga kiire võib põhjustada komponentide pragunemist või liigese usaldusväärsuse probleeme termilise stressi tõttu.
V. Jahutamine ja võrguühenduseta töötlemine
PCB väljub reflow ahjust ja jahtub ümbritsevates või kontrollitud tingimustes jätkuvalt ohutuks temperatuurini.
Operaatorid või automatiseeritud seadmed Eemaldage PCB kanduri või konveierilindist.
Vi. Puhastamine
Kui kasutatakse rosiinipõhist või sünteetilist vaigupõhist mittepuhastavat joodepastat ja jäägid ei mõjuta hilisemaid protsesse (nt IKT testi sondi kontakt) ega toote usaldusväärsus, võib selle sammu välja jätta.
Kui vaja on voolavuse jääkide põhjalikku eemaldamist (nt kõrge usaldusväärsuse, optiliste komponentide või erinõuete jaoks), tehakse puhastus.
Vii. Kontroll- ja testimine
- Visuaalne ülevaatus:Käsitsi või kasutadesAutomaatne optilise kontrolli (AOI) seadmedJootmise kvaliteedi kontrollimiseks, näiteks komponentide valesti paigutamine, hauaplaat, joodise sillad, külma jooteliigendid, ebapiisav joodise, joodiste pallid jne.
- Lingisisese testimine (IKT) või lendav sondi testimine:Kontrollige vooluahela ühenduvust ja elektrilisi jõudlust.
- Funktsionaalne testimine (FCT):Katsetage kokkupandud tahvli üldine funktsionaalsus.
- Röntgeni kontroll (AXI):Kontrollige nähtamatu põhjaga jooteliigestega komponentide jootmise kvaliteeti (nt BGA, LGA, QFN) selliste defektide nagu tühimike, sildade või joodise liigese kuju kõrvalekalde osas.
Viii. Remont
Kontrolli ajal jootmispuudulikkusega tuvastatud PCB -d nõuavad ümbertegemist (tavaliselt kasutades kuumaõhupüstolit või spetsialiseerunudümbertöötamine) Asendada defektsed komponendid või remondiga joodised.
Ix. Viimane kokkupanek ja pakend
PCBA, mis läbib ülevaatust, võib nõuda ka läbi aukude komponentide lainete jootmist (kui tahvel on segatud kokkupanemise tahvel), muude komponentide (näiteks ümbrised, pistikud jne) kokkupanemist, lõplikku testimist ja seejärel pakendit.
Kokkuvõte
Jootepasta kvaliteet ja printimise täpsus on hea jootmise alus.
Komponendi paigutamise täpsus määrab komponendi positsioneerimise täpsuse.
Röövli temperatuuriprofiil on joonise jootmisprotsessi tuum, mõjutades otseselt joodise liigese kvaliteeti ja töökindlust ning seda tuleb optimeerida konkreetsete PCB -de, komponentide ja jootepasta jaoks.
See on SMT komponentide jootmise täielik protsessivool, kasutades väljajoonistust.

Ettevõtte profiil
2010. aastal asutatud Zhejiang Neoden Technology Co., Ltd. Meil on oma teadus- ja arendustegevuse meeskond ja enda tehas, kasutades ära oma rikkaliku kogenud teadus- ja arendustegevuse, hästi koolitatud toodangu, võitis kogu maailmas suure maine.
Oleme heas positsioonis mitte ainult kvaliteetse PNP -masina tarnimiseks, vaid ka suurepärase müügiteenistuse pärast.
Hästi koolitatud insenerid pakuvad teile tehnilist tuge.
10 inseneri võimsa müügijärgse teenindusmeeskonnaga saavad klientide küsimustele ja päringutele reageerida 8 tunni jooksul.
Professionaalseid lahendusi saab pakkuda 24 tunni jooksul nii tööpäev kui ka pühad.