
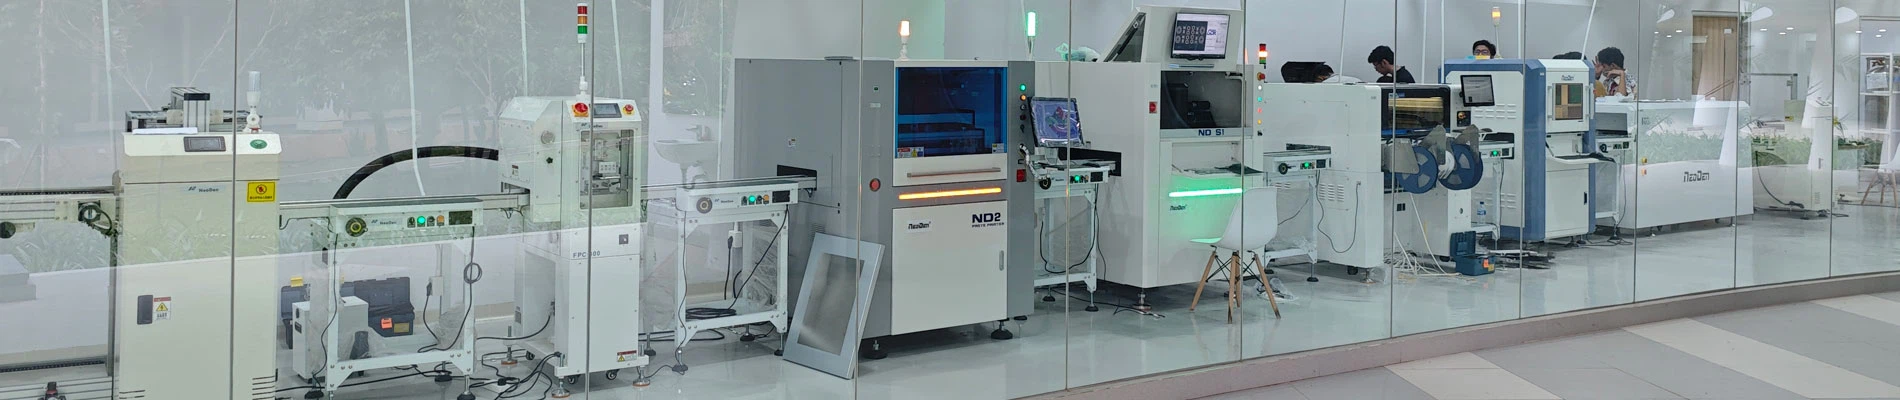
Sissejuhatus
Jootepasta printimine on esimene samm tervikunaSMT tootmisliinja järgneva jootmise kvaliteedi määramisel kriitiline tegur. Statistika kohaselt võib üle 60% SMT jootmisdefektidest leida vaese jootepasta printimise. Seetõttu on jootepasta printimise kvaliteedi teaduslike ja süstemaatiliste kontrollide läbiviimine muutunud SMT -tööstuses ühise murettekitavaks küsimuseks.
Selles artiklis analüüsitakse põhjalikult jootepastatrüki kvaliteedi kontrollimise, visuaalse kontrolli, 3D -kontrolli, protsessi kontrollistrateegiate ja tulevaste arengusuundade kontrollimiseks, et aidata lugejatel sügavalt mõista, kuidas SMT tootmisliinide saagikust ja stabiilsust põhjalikult mõista.
I. Miks on jootepasta printimise kvaliteet nii oluline?
Jootepasta printerTrükkimine on jootepasta täpselt kasutamise protsess PCB -padjatele terasest võrgusilma kaudu. Selle kvaliteet mõjutab otseselt komponentide elektriühenduse jõudlust pärast paigutamist jajootekott. Ühiste printimise defektid hõlmavad järgmist:
- Ebapiisav jootepasta: põhjustades külma jootmise või mittetäieliku jootmise
- Liigne jootepasta: sildade või lühiste põhjustamine
- Vastavus/nihe: komponentide valesti joondamise või haude põhjustamine
- Ebaselged servad: mõjutab paigutuse täpsust ja niisketavust
Kui need probleemid tekivad, ei suurenda need mitte ainult ümbertöötlemise kulusid, vaid võivad mõjutada ka toote usaldusväärsust, põhjustades potentsiaalselt kogu partii lammutamist. Seetõttu on tõhusa ja täpse kontrollisüsteemi loomine ülioluline.
Ii. Üldise jootepasta printimise kvaliteedikontrolli meetodite üksikasjalik selgitus
1. käsitsi visuaalne ülevaatus
Kõige primitiivsem kontrollmeetod, kus operaatorid jälgivad jootepasta morfoloogiat pärast suurendusklaasi või mikroskoobi abil.
- Eelised: madalad kulud, täiendavaid seadmeid pole vaja.
- Puudused: kõrge subjektiivsus, madal efektiivsus, väsimusele kalduv, kõrge vahelejätmise kiirus ja suutmatus andmeid kvantifitseerida.
- Kohaldatavad stsenaariumid: väike - partii piloottootmine või madala kvaliteediga nõuetega tooted.
- Soovitus: Automaatika taseme tõustes asendatakse visuaalne kontroll järk -järgult automatiseeritud kontrolliga ja seda ei soovitata esmaseks kontrollimeetodiks.
2. 2 d Automaatne optiline kontroll (2D AOI)
2D AOI süsteemid jäädvustavad jootepasta printimispiirkonna pilte, kasutades kõrge - eraldusvõimega kaameraid ja analüüsige jootepasta pindala, asendi ja kuju kujutise töötlemise algoritmide abil.
Kontrolli mõõdikud
- Jootepasta leviala
- Nihe (x/y suund)
- Joote järjepidevus või pausid
- Ekraani blokeerimise hoiatus
Eelised
- Kiire ülevaatuse kiirus, mis sobib veebipõhiseks juurutamiseks
- Suudab saavutada 100% täieliku ülevaatuse
- Mõõdukad kulud, lihtne integreerida
Piirangud
- Ei saa mõõtepasta kõrgust ja mahtu mõõta
- Tundlik peegelduste ja varjude suhtes, mille tulemuseks on kõrgemad valepositiivsed määrad
Rakenduse stsenaariumid: keskmine - kuni - madal - lõpptootmisliinid ja tooted, millel on vähese mahuga täpsusnõuded.
3. 3 d Automaatne optiline kontroll
3D AOI on praegu kõrge - SMT tootmisliinide standardvarustus. Kolme - mõõtmete morfoloogiateabe saamiseks joodisepasta kohta kasutab see laserskaneerimise või struktureeritud valguse projektsioonitehnoloogia abil.
Põhikontrolli parameetrid
- Jootepasta maht
- Kõrgus
- Pindala
- Maht/pindala
- Kopanaarsus
Tehnilised eelised
- Täpsus kuni ± 1μm, vastates väikeste - pigi komponentide (näiteks 01005, QFN, BGA) nõuetele
- Saavutab tõelise "kvantitatiivse ülevaatuse", kusjuures SPC jaoks kasutatavad andmed (statistiline protsessi juhtimine)
- Toetab suletud - silmuse tagasisidet, võimaldades parameetrite optimeerimist koos printeriga
Tüüpilised rakendused
- Kõrge - tihedus PCB -komplekt
- Kõrge - töökindlus väljad, näiteks meditsiiniline ja autotööstus elektroonika
- Multi - kihiplaadi ja HDI tahvli tootmine
4. joodipasta paksuse gabariit
See on võrguühenduseta kontrollimisriist, tavaliselt kontakt - tüüpi mõõtmisseade, mis mõõdab joodipasta kõrgust, pöördudes selle pinnaga sondiga.
Eelised
- Madalad kulud ja hõlpsasti kasutatav
- Sobib kasutamiseks laborites või protsessi valideerimise ajal
Puudused
- Hävitav testimine, mis mõjutab jootepasta kuju
- Piiratud esinduslikkusega proovivõtukontroll
- Pindala ega mahtu ei saa mõõta
Rakenduse stsenaariumid: uus protsessi valideerimine, šabloonide aktsepteerimine, seadmete kalibreerimine.
5. x - kiirkontroll
Ehkki X - kiirteid kasutatakse peamiselt postituse - peidetud jooteühenduste, näiteks BGA -de ja CSP -de jootmise kontrollimiseks, saab neid kasutada ka jootepasta kontrollimiseks spetsiaalsetel juhtudel, eriti multi - kihiliste stemblite või kõrge - tihenduspausi jaoks.
Eelised
- Kas sisemiste täitmistingimuste jälgimiseks võib tungida metallkihtidesse
- Sobib keerukaks - struktureeritud PCB -deks
Piirangud
- Kõrge hind
- Aeglane kontrollimiskiirus
- Kõrge kiirguse ohutusnõuded
Järeldus: x - kiirt ei kasutata rutiinse joodiste pasta kontrollimeetodina, vaid ainult eriliste protsesside lisavahendina.
Iii. Kuidas ehitada tõhusat joodisepasta kontrollisüsteemi?
1. Kontrollistrateegiate kihiline kujundamine
| Kontrollitase | Meetod | Sagedus | Eesmärk |
| Esialgne sõeluuring | 2d aoi | Online -täielik ülevaatus | Tuvastage kiiresti ilmsed puudused |
| Täpne hindamine | 3D AOI | Online -täielik ülevaatus | Hankige peamised parameetrid, näiteks maht ja kõrgus |
| Protsesside valideerimine | Paksuse gabariit + mikroskoop | Võrguühenduseta proovivõtmine | Uus toote sissejuhatus, parameetrite optimeerimine |
| Andmeanalüüs | SPC -süsteem | Reaalne - aja jälgimine | Ennustada suundumusi, vältida kõrvalekaldeid |
Ülevaatuse taseme meetodi sageduse eesmärk
Esialgne linastus 2D AOI veebis täielik ülevaatus tuvastab kiiresti ilmsed puudused
Täpne hindamine 3D AOI veebis Täielik ülevaatus Hankige peamised parameetrid, näiteks maht ja kõrgus
Protsessi valideerimise paksuse gabariit + mikroskoop Ühe võrguühenduseta proovide võtmine Uus toote sissejuhatus, parameetrite optimeerimine
Andmeanalüüsi SPC System Real - Aja jälgimine ennustab suundumusi, vältige anomaaliaid
2. Võtmeparameetrite ja tolerantsi kontrolli seadistamine
- Mahu kõrvalekalle: ± 15% (täppiskomponentide jaoks soovitatav ± 10%)
- Kõrguse kõrvalekalle: ± 10%
- Piirkonna katvus: suurem või võrdne 85% -ga
- Asendi nihke: väiksem või võrdne 25% padja laiusest
3. suletud - silmuse juhtimine SMT -seadmega integreerimise kaudu
Täpsemad SMT -read toetavad "tuvastamist - tagasiside - reguleerimine" Suletud - Loop System:
- 3D AOI kontrollib jootepasta kvaliteeti
- Andmed laaditakse üles MES -süsteemi
- Analüüsi tulemused suunatakse printerisse (nt DEK, MPM)
- Reguleerige automaatselt selliseid parameetreid nagu Squeegee rõhk, kiirus ja vabanemise vahemaa
See režiim parandab märkimisväärselt protsessi stabiilsust, vähendab inimese sekkumist ja on nutika tootmise peamine ilming.
IV. Tulevased arengusuundumused: intelligentsus ja andmed - ajendatud
1. ai - põhineb defekti äratundmine
Traditsiooniline AOI tugineb eelnevalt määratletud reeglitele, mis võivad põhjustada valepositiivseid tulemusi. AI algoritme tutvustades saab süsteem sügava õppimise kaudu automaatselt eristada "tõelisi defekte" ja "vastuvõetavaid variatsioone", parandades seeläbi avastamise täpsust.
2. digitaalsed kaksikud ja virtuaalne silumine
Trükiprotsessi digitaalse kahe mudeli loomisega saab virtuaalses keskkonnas simuleerida erinevaid terasevõrgu, jootepasta ja parameetrite kombinatsioone, et protsessi eelnevalt optimeerida ja vähendada katset - ja {- veakulusid.
3. Cloud - põhineb andmehaldus ja kaugdiagnostika
Laadides ülevaatuse andmed pilveplatvormile, on võimalik saavutada multi - tehase andmete võrdlus, trendianalüüs ja kaugtehniline tugi, mis võimaldab ettevõtetel realiseerida globaalset tootmishaldust.
V. Praktilised soovitused SMT tootjatele
Prioriteerige investeeringuid 3D AOI -seadmesse: kuigi esialgne investeering on kõrge, võib see pikas perspektiivis oluliselt vähendada kvaliteedikulusid.
Asutage SOP -id: määratlege selgelt kontrolli sagedused, proovivõtureeglid ja ebanormaalsed olukorra käitlemise protsessid.
Tugevdada personali koolitust: operaatorid peavad valdama põhikontrolli põhimõtteid ja seadmete tööoskusi.
Regulaarselt kalibreerige seadmeid: veenduge kontrollisüsteemi täpsuse stabiilsus, et vältida seadme triivi põhjustatud valesid otsustusõigusi.
Integreerige kontrolliandmed MES -süsteemidega: saavutage protsessi täielik jälgitavus ja suurendage kvaliteedijuhtimise läbipaistvust.
Järeldus
Kuna elektroonikatooted arenevad jätkuvalt miniaturiseerumise ja suurema tihedusega, tõuseb nõudlus jootepasta printimise täpsuse järele. SMT -seadmete tootjana ei pea me pakkuma mitte ainult kõrgeid - jõudlusprintereid, vaid pakkuma klientidele ka põhjalikke kontrollilahendusi - riistvarast tarkvarast, seadmetest andmeteni - intelligentse ja usaldusväärse toodangu loomiseks - loopsüsteem.

Kiire faktidNeodeni kohta
1) asutatud 2010. aastal, 200 + töötajad, 27000+ Sq.M. tehas.
2) Neodeni tooted: erinevad seeria PNP -masinad, Neoden YY1, Neoden4, Neoden5, Neoden K1830, Neoden9, Neoden N10P. Sarjade tagasivoolu ahi, aga ka täielik SMT liin sisaldab kõiki vajalikke SMT -seadmeid.
3) Edukas 10000+ kliendid kogu maailmas.
4) 40+ Aasias, Euroopas, Ameerikas, Okeaanias ja Aafrikas käsitletud globaalsed esindajad.
5) R&D Center: 3 R&D osakonnad 25+ professionaalsete R&D inseneridega.
6) loetletud CE -ga ja sai 70+ patendid.
7) 30+ kvaliteedikontrolli ja tehniliste tugiinsenerid, 15+ vanem rahvusvaheline müük, õigeaegseks kliendile reageerivad 8 tunni jooksul ja professionaalsed lahendused, mis pakuvad 24 tunni jooksul.