
Sissejuhatus
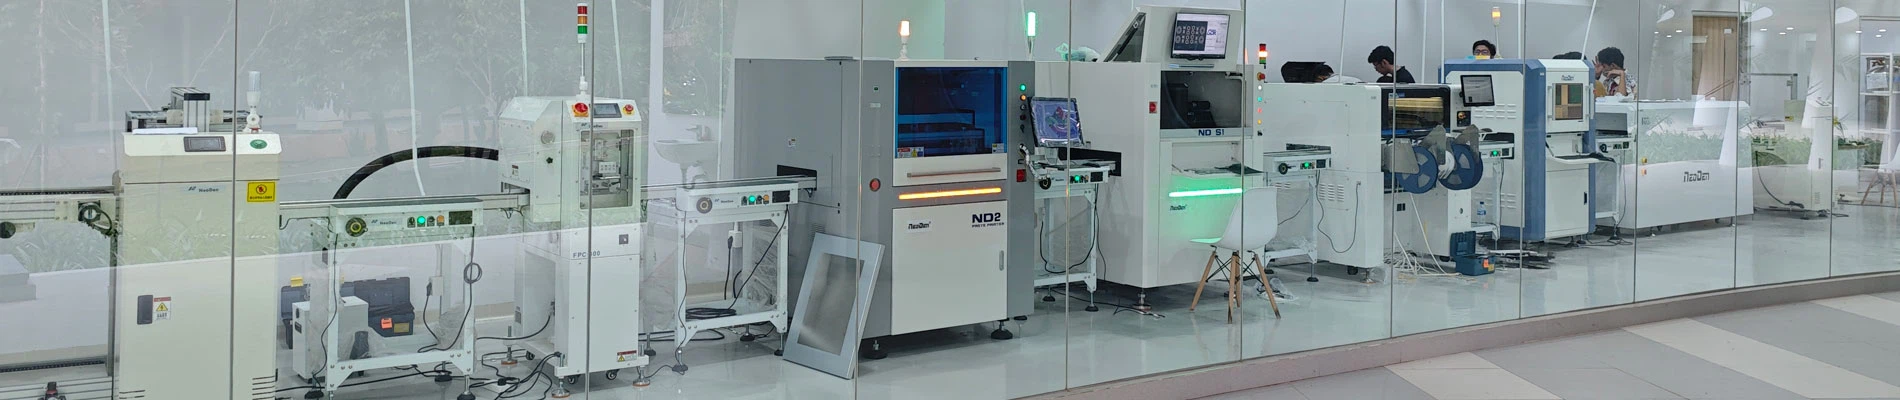
Tänapäeva kiiresti muutuvas turukeskkonnas seisavad elektroonikatootmisteenuste pakkujad silmitsi äärmusliku tootmisreaalsusega, mida iseloomustavad väikesed partiid, suur valik ja sagedased liinivahetused. See mudel on täielikult rikkunud traditsioonilisele suuremahulisele tootmisele omase ühe pideva tootmisliini tasakaalustamise loogika. Kuidas säilitada tõhusat töödpinnakinnitustehnoloogia (SMT) tootmisliinidsamas kui sagedasest tootespetsifikatsioonide vahetamisest on saanud PCBA tootmisettevõtete digitaalse konkurentsivõime põhinäitaja. Dünaamiline tõmbesageduse haldamine kui digitaalse täppispõhise ajastamise uus vorm kujundab ümber paindlike tootmisliinide töömehhanisme.

Paindlike SMT tootmisliinide Takt-aja tasakaalustamatuse algpõhjuste analüüs
Väikestes partiides ja suures valikus PCBA tootmises ei ole tootmisliinide taktiaja tasakaalustamatus sageli põhjustatud ühest seadmerikkest, vaid tuleneb mitme tootesordi vahelduva tootmise dünaamilistest kumulatiivsetest mõjudest. Erinevate spetsifikatsioonidega trükkplaatide töötlemisajad erinevad erinevates protsessides, sealhulgasšabloontrükk, 3D jootepasta kontroll, kiire paigutus, mitmefunktsiooniline paigutus jareflow jootmine. Näiteks kui pinnale paigaldatavate komponentide arv suureneb 200-lt 800-le, võib paigutusmasina tegelik tsükliaeg mitmekordistuda, samas kui tagasivooluahju konveieri kiirust tuleb toote soojusmahtuvuse alusel rangelt piirata. See töötlemisaegade erinevus protsesside vahel põhjustab otseselt tootmisliini kitsaskohtade sagedasi nihkeid.
Traditsiooniline fikseeritud tõmbesageduse haldamine kasutab kogu rea taktiaja etalonina kõige aeglasema protsessi staatilist aega. Kuigi selline lähenemine tagab tootmisliini füüsilise järjepidevuse, ohverdab see oluliselt teiste suure jõudlusega seadmete kasutusmäära, mille tulemuseks on tootmisvõimsuse tõsine alakasutamine. Samal ajal võivad sagedased käsitsi vahetamised ja tootevahetused väljaspool liini kergesti põhjustada liini seisakuid, põhjustades liini üldise seadmete efektiivsuse (OEE) märkimisväärse languse.
Digitaalsel armatuurlaual põhinev dünaamiline tõmbekiiruse tagasisidemehhanism
Dünaamilise tõmbesageduse juhtimise juurutamise põhieelduseks on digitaalse tagasisidesüsteemi loomine, mis suudab reaalajas koguda ja analüüsida seadmete töötingimusi. Oleme PCBA paigutusliini igas võtmetööjaamas juurutanud asjade Interneti andmete kogumise lüüsi. Standardsete sideprotokollide kaudu saab süsteem lugeda reaalajas töötlemise tsükleidšabloonprinterid, SMTpaigutusmasinadja millisekundilise täpsusega reasisesed optilised kontrollsüsteemid. Need algandmed koondatakse tootmisliini kesksesse digitaalsesse armatuurlauale.
Digitaalne armatuurlaud ei ole enam pelgalt tootmisandmete kuva; selle asemel kasutab see reaalajas praeguse tootmissegmendi dünaamilise taktiaja arvutamiseks manustatud algoritme. Kui taktiaeg erineb eelseadistatud väärtusest juhuslike sündmuste tõttu (nt halb komponentide vastuvõtt paigutusmasina poolt, konveieri viivitused või komponendi vale joondamine), tuvastab armatuurlaua juhtsüsteem selle kõikumise automaatselt. Võrreldes praegusel armatuurlaual kuvatavat tegelikku tootmisaega teoreetilise tsükliajaga, arvutab süsteem pudelikaela koefitsiendi ja väljastab viie sekundi jooksul automaatselt peenhäälestusjuhised kõigi seadmete konveieri rööbastele kogu liini ulatuses. See võimaldab liini töökiirust ennetavalt peenhäälestada, vältides lokaliseeritud materjalide mahajäämust või tühjade tahvlite ootamist.
Suletud ahela juhtimisalgoritm dünaamilise tõmbekiiruse ja materjali koordineerimiseks
Dünaamilises juhtimises paindlikSMT tootmisliinid, peavad tõmbekiiruse reguleerimised säilitama absoluutse sünkroniseerimise ja koordineerimise aluseks oleva materjali tarneahelaga. Meie digitaalne täppisplaanisüsteem kasutab adaptiivset suletud ahela juhtimisalgoritmi. Kui süsteem tuvastab, et järgmine materjalide partii on jõudnud SMT töökoja ettevalmistusalasse ning liinivahetuseks vajalikud materjaliriiulid, šabloonid ja programmid on kontrollitud, käivitab algoritm tõmbekiiruse järkjärgulise reguleerimise, lähtudes liinil oleva toote järelejäänud töötlemiskogusest.
Kui materjali tarnimisel esineb väike viivitus, mis on alla ühe minuti, vähendab süsteem ennetavalt plaadi etteandekiirust eelmises protsessis, võimaldades kogu tootmisliinil sujuvalt veidi alandatud kiirusega ilma peatumata rulluda. Ja vastupidi, kui materjalide ja programmide ettevalmistamine lõpetatakse enne tähtaega ning allavoolu kontrolli- ja pakkimisjaamades on ülevõimsust, kasutab süsteem dünaamilise tõmbekiiruse algoritmi, et suurendada seadmete konveieriahela kiirust 5–8 protsenti, et hüvitada eelmise liinivahetuse tõttu kaotatud tootmisvõimsus. See andmepõhine suletud ahelaga juhtimine, mida piirab materjali saadavus, annab tootmise taktajale dünaamilise paindlikkuse, mis sarnaneb hingamisega.
Paindlike tootmisliinide täpse ajakava igakülgsed eelised
Dünaamilise kiirust suurendava halduse ja digitaalse, peeneteralise ajakava rakendamisega on PCBA töötlemise säästliku tootmise taset oluliselt tõstetud. Reaalses tootmiskeskkonnas, mida iseloomustab suur tootevalik ja väikesed partiide suurused, on tootmisliini seadmete taktiaja tasakaalustamatust õnnestunud vähendada 6 protsendini. See mitte ainult ei hoia SMT-seadmete kasutusmäära igas tööjaamas kõrgel, üle 85 protsendi, vaid toob kaasa ka veebimaterjalide mahajäämuse järsu vähenemise. Kuna tõmbekiirust saab tegelike töötingimuste põhjal ise peenhäälestada, on ettenägematute liiniseisakute arv, mis on põhjustatud materjalide mahajäämusest eelnevates protsessides või materjalipuudusest järgnevates protsessides, vähenenud 70 protsenti.
Veelgi olulisem on see, et see digitaalne sõiduplaanistrateegia vähendab sõltuvust kohapealsete operaatorite individuaalsest kogemusest. See on täielikult muutnud traditsioonilise juhtimismudeli – kus kõrgemad liinijuhid pidid tootmisliini taktiaegu intuitsiooni põhjal kohandama – teaduslikuks otsustusprotsessiks, mida juhivad digitaalse süsteemi täpsed arvutused ja automatiseeritud seadmete koordineerimine, pakkudes ettevõttele paindlikumat tootmisvõimsust ja madalamaid tegevuskulusid.
Suure tihedusega, mitme sordi SMT paindliku tootmise suundumuse taustal ei suuda toores lähenemine kohapealsele taktiaja juhtimisele enam säilitada tasakaalu protsessi kvaliteedi ja tootmise efektiivsuse vahel. Täpne dünaamiline tõmbekiiruse juhtimine ja täiustatud digitaalsed armatuurlauasüsteemid on peamised tööriistad tootmisvõimsuse kitsaskohtadest läbi murdmiseks ja tootmisliini raiskamise kõrvaldamiseks.

Ettevõtte profiil
- Asutatud 2010. aastal, kus on 200+ töötajat ja 27,000+ ruutmeetrit. iseseisvate omandiõiguste tehas, et tagada standardne haldamine ja saavutada võimalikult ökonoomne mõju ning säästa kulusid.
- Omanud oma töötlemiskeskust, kvalifitseeritud kokkupanijat, testijat ja kvaliteedikontrolli insenerid, et tagada NeoDeni masinate tootmise, kvaliteedi ja tarnimise tugevad võimed.
- 40+ globaalset partnerit Aasias, Euroopas, Ameerikas, Okeaanias ja Aafrikas, et teenindada edukalt 10000+ kasutajaid kogu maailmas, et tagada parem ja kiirem kohalik teenindus ning kiire reageerimine.
- 3 erinevat uurimis- ja arendusmeeskonda koos kõigi 25+ professionaalsete teadus- ja arendusinseneridega, et tagada paremad ja arenenumad arendused ning uus innovatsioon.
- Kvalifitseeritud ja professionaalsed inglise keele tugi- ja teenindusinsenerid, et tagada kiire reageerimine 8 tunni jooksul, lahendus pakub 24 tunni jooksul.
- Ainulaadne kõigi Hiina tootjate seas, kes registreerisid ja kinnitasid CE TUV NORDi poolt.
- NeoDen pakub kõigile NeoDeni masinatele elukestvat tehnilist tuge ja teenindust, lisaks regulaarseid tarkvarauuendusi, mis põhinevad kasutuskogemustel ja lõppkasutajate tegelikel igapäevastel nõudmistel.